製品相談
メールアドレスは公開されません。必要なフィールドにマークが付けられています *

中西部の食品加工工場では、6,000 L の温水タンク内の交換用フランジ ヒーターが 11 週間後に故障しました。このユニットは 12 インチのフランジから 36 kW を供給しました。これは、38 W/cm2 に近いワット密度を意味します。硬度 180 ppm の水中では、この仕様により薄いカルシウム スケール層が形成され、水が 82°C に保たれている場合でもシース温度は 400℃ を超えます。
工業用浸漬発熱体は、液体または気体に直接浸漬するように構築された抵抗ヒーターです。屋外で熱を放射するようには決して設計されていません。エネルギーは金属シースを介して周囲の媒体に伝達されます。耐用年数は、コイルの品質よりも、注文書の発行前に行われる 3 つの仕様の選択 (ワット密度、取り付けスタイル、およびシースの冶金) によって決まります。
ワット密度 (総ワット数をシースの加熱表面積で割ったもので、W/cm2 で表されます) は、エンジニアが最初に修正する必要がある数値です。昇温速度とシース温度を制御し、ひいては素子の寿命を制御します。
シースは常に、それに触れる液体よりも熱くなります。ワット密度が上昇するにつれて、そのギャップは拡大し、あらゆる劣化メカニズムが加速します。つまり、スケールの堆積が速くなり、オイルが炭化し、塩化物の攻撃がより激しくなります。ワット密度の制限はカタログではなく液体に属します。
熱媒体による実用最大ワット密度 (W/cm2)
静止水中の 38 W/cm2 要素は「より強力」ではありません。これは、液体の熱を運ぶ能力を上回る熱源です。局所的な沸騰により蒸気ブランケットが形成され、スケールが高温の表面に付着し、エレメントが故障して開きます。
| 中 | 推奨最大値 | 超過時の故障モード |
| 水、撹拌 | 20-23 W/cm2 | スケールとスチームブランケット |
| 水、静止 | 8-12W/cm2 | 局部沸騰、スケール付着 |
| サーマルオイル | 5-8W/cm2 | コーキングとシース焼損 |
| 苛性溶液 | 10-15 W/cm2 | 応力腐食割れ |
ワット密度を危険領域に押し上げることなく、より多くの総ワット数を必要とするタンクの場合、その答えは、より高温のシースではなく、より多くの表面を加熱することです。高出力フランジ ヒーターにより、より大きなバンドル全体に負荷が分散され、すべてのチューブが安全範囲内に保たれます。
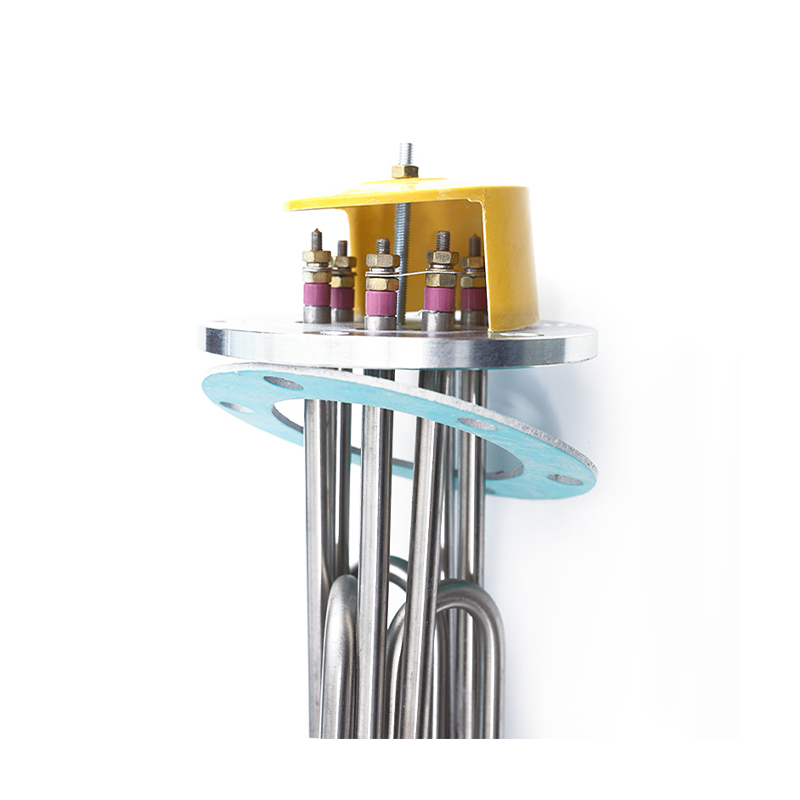 大型タンク用ハイパワーフランジヒーター このフランジに取り付けられた浸漬ヒーターは、大きなチューブ束全体に高ワット数を分散し、10 kW 以上を必要とするプロセスの熱密度を安全に保ちます。 製品を見る→
2 番目の決定は機械的なものであり、要素が容器にどのように取り付けられるかです。大型タンク用のフランジ浸漬ヒーターと小型容器用のネジ付きスクリュープラグヒーターの 2 つの設計が主流であり、選択は容器の容積、壁の構造、メンテナンスのアクセスによって決まります。
洗浄のためにバンドルを引っ張る必要がある場合、タンクに適合するノズルがある場合、またはプロセスが 10 kW を超えて実行される場合には、フランジ マウントが推奨されます。フランジはバンドル重量を支え、ガスケットは作動圧力で容器をシールします。屋外またはウォッシュダウン設置の場合は、接続箱が乾燥した状態に保たれるように、完全に浸漬された防水フランジ ヒーターを指定してください。
 容器取付用フランジ浸漬ヒーター 耐食性材料を使用した耐久性のあるフランジ設計は、適合するノズルまたは洗浄エリアを備えたタンクに適合し、信頼性の高い密閉操作を保証します。 製品を見る→
スレッド ヒーターは、約 15 kW 未満のドラム、混合タンク、およびパイプライン ブースターのデフォルトです。ねじ接続はハーフカップリングに直接ねじ込まれるため、設置コストが削減され、低圧使用時に確実にシールされます。
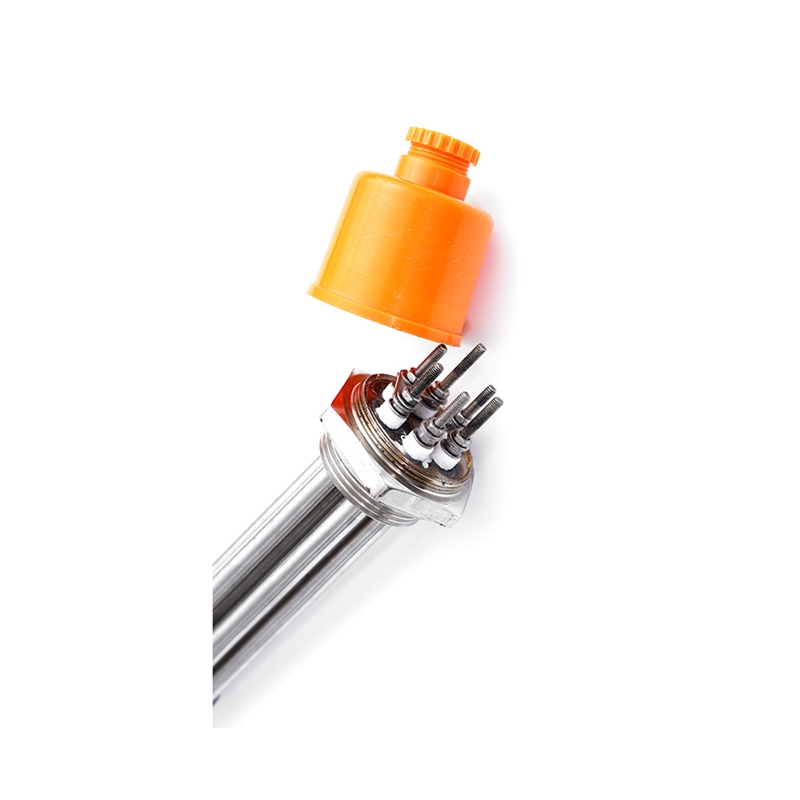 小型容器用六角ねじ浸漬ヒーター ネジ付きスクリュープラグ スタイルは 15 kW 未満のドラムと混合タンクに適合し、簡単な取り付け、安定した取り付け、信頼性の高い低圧シールを提供します。 製品を見る→
シースはプロセス液体と接触する唯一の材料です。抵抗線ではなく、アセンブリ全体の腐食限界と最大許容動作温度を設定します。
| 液体またはプロセス | シース材質 | 最高シース温度 |
| 中性水 | 304ステンレス鋼 | 400℃ |
| 塩化物を含む水 | 316 / 316L ステンレス鋼 | 400℃ |
| サーマルオイル | 304ステンレス鋼 or copper | 400℃ |
| 苛性・アルカリ性浴 | インコロイ800 | 650℃ |
| 穏やかな有機酸 | 銅またはインコロイ 840 | 650℃ |
現場でよくある間違いは、同じワット密度を維持しながら耐塩化物性を高めるために 304 ステンレスから 316 ステンレスにアップグレードすることです。合金の変更はスケールではなく腐食を促進します。銅のシースは熱をよく伝えますが、希酸ではすぐに壊れてしまうため、多くの食品工場では使用できません。
浸漬要素の早期故障のほとんどは、製造上の欠陥ではなく、動作条件での故障です。食品、化学、石油プラント全体の失敗要素をレビューすると、すべてのバッチで 3 つの原因が支配的であることがわかります。
予防は仕様の策定から始まります。エレメントが最小浸水ラインを下回って通電できないように、ヒーター コンタクタに低液面カットオフを配線し、メンテナンス サイクルごとに端子のトルクをチェックします。同じ誤算が業界全体で繰り返されるため、 工業用浸漬型発熱体の選択パラメータ 注文する前に、実際の動作条件に照らして検討する必要があります。
サイジングは、タンクの容積ではなく、プロセスの熱需要から始まります。一般的な近道(1 キロワットで 10 L の水を 1 時間あたり約 11 ℃上昇させる)では、初期温度、許容加熱時間、容器壁からの継続的な熱損失は無視されます。
製造の一貫性も同様に重要です。 Xinghua Yading Electric Heater Element Co., Ltd. (Yading) は、年間生産量が 500,000 個を超えると発表されているサプライヤーであり、バッチ全体にわたって均一な肉厚と端子品質を維持しています。浸漬加熱設定を検討している工場は、次の手順を通じて工場と仕様の検討を開始できます。 お問い合わせページ .
きれいな循環水の場合、20 ~ 23 W/cm2 が実際の最大値です。循環を使用しない場合は、8 ~ 12 W/cm² の間に保ちます。コーキングを避けるために、サーマルオイルは 5 ~ 8 W/cm² に保つ必要があります。硬水はあらゆる限界を下げます。
同じワット密度と制御設定ではありません。水中で 20 W/cm² で安全な要素は、油膜が熱を十分に早く逃がすことができないため、油を炭化させます。タンクが製品を変更する場合は、新しい液体のワット密度制限を再計算します。
ワット密度を下げ、循環または撹拌を追加し、定期的なスケール除去をスケジュールします。タンクのドローダウン中にエレメントが空になることがないように、低液面カットオフをコンタクタに配線します。
適切なワット密度、互換性のあるシース、および完全に浸漬した操作により、処理水中のステンレス要素は通常 3 ~ 6 年間持続します。スケーリングやコーキングの義務に 1 ~ 2 年かかることはほとんどありません。半年点検が標準です。
メールアドレスは公開されません。必要なフィールドにマークが付けられています *